با انواع ترک خوردگی تنشی آشنا شوید
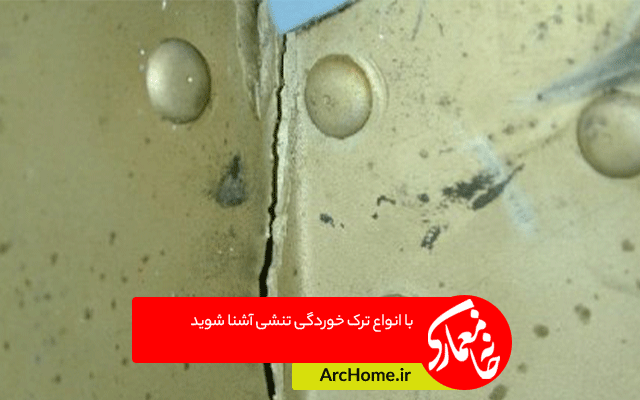
در این مطلب از خانه معماری قصد داریم شما عزیزان را با انواع ترک خوردگی تنشی آشنا کنیم. اما قبل از هر چیز باید بدانیم خوردگی تنشی یا Stress Corrosion چیست. به اثر همزمان خوردگی و تنش، خوردگی تنشی گفته می شود. در برخی موارد، ترک منجر به ایجاد این نوع خوردگی می شود، از این رو به اختصار به آن SCC گفته می شود. این نوع خوردگی در جاهایی که سیستم تحت تاثیر نیروی کششی است و خوردگی در محیط نقش دارد، بیشتر پدید می آید. ترک خوردگی تنشی در اثر عواملی از قبیل: تنش کششی و محیط خورنده و همچنین آلیاژ حساس به وجود می آید.
معرفی انواع ترک خوردگی تنشی
ترکهایی که در قطعه ایجاد می شوند، به دو صورت پیشروی میکنند: ترکهای ترد که دانهها را از مرز دانهها از هم جدا میکند که با عنوان ترک بین دانهای از آن ها یاد می شود. این ترک ها بیشتر در فلزات سخت ایجاد می شود. این نوع ترک، دیر تشکیل می شود ولی رشد آ بسیار سریع است و عامل مهم جوانه ترک می باشد. نوع دیگری از ترکهای میان دانهای نیز وجود دارد که قادر است دانهها را از وسط بشکافد. این نوع ترک معمولاً در فلزات نرم مشاهده می شود.
تردی بازی مثال خوبی از این نوع خوردگی است. اولین بار در قرن نوزده میلادی مشاهده شد که فولاد در محیط بازی یا قلیایی، در جاهایی که توسط میخ پرچ شدهاند پس از مدتی کار، ترکهایی ظاهر میشود. از آنجایی که این اتفاق در محیط بازی رخ می دهد، نام آن را تردی بازی گذاشتند. ترک خوردن فصلی نمونه ای دیگر از خوردگی تنشی است که در آلیاژهای مس (برنج) و در محیطهای قلیایی مانند آمونیاک رخ می دهد. در جنگ جهانی دوم، مهمات را در انبارهای مواد شیمیایی کشاورزان جمع آوری می کردند. این محیط هم در اثر بارانهای فراوان مرطوب بود. فشنگها که پوکههای آن به قسمت اصلی پرچ شده بود ترک میخوردند. خوردگی تنشی علت این دو نوع ترک بوده است. پوکههای فشنگ آلیاژهای برنج نیز در محیط آمونیاکی شروع به خورده و ترک خوردن میکنند.
نکته
در هر دوی مثال های بالا، عامل تنش بسیار مهم است. تنش به دو صورت تنش بارگذاری و تنش پسماند تاثیر گذار است. توجه داشته باشید، تنشهای پسماند در اثر عملیات ریختگی، جوشکاری، نورد، کار سرد، کار مکانیکی و … ایجاد می شوند. تنش کششی اعمال شده بر یک قطعه نیز باعث می شود تا فاصله اتمها در مقایسه با حالت عادی بیشتر شود. در نتیجه خوردگی به راحتی تاثیر خود را می گذارد. برای این که بتوان خوردگی تنشی را ارزیابی کرد، باید قطعه مورد استفاده را آماده کرد و تحت تنش قرار داد. قطعه تحت نیروی مشخص از هم جدا میشود. این آزمایش در حضور محیط خورنده نیز تکرار می شود. اعمال تنش از سرعتهای پایین شروع شده و به سرعت های بالاتر می رسد.
چه عواملی بر خوردگی تنشی تاثیرگذارند؟
فاکتورهای محیطی یکی از عوامل تاثیرگذار بر خوردگی تنشی هستند. در صورتی که محیط از یونهای مشخصی برخوردار باشد، سرعت خوردگی افزایش مییابد. اکسیژن یکی از عوامل مهم و تاثیر گذار بر خوردگی است. به گونه ای که اگر از حد (x) در محیط بالاتر رود، منجر به ایجاد خوردگی تنشی میشود. درجه حرارت یکی دیگر از عوامل موثر در خوردگی تنشی است. به بیانی دیگر، افزایش دما منجر به افزایش حساسیت به خوردگی تنشی می شود. به طور کلی، استحکام و مقاومت به خوردگی در دماهای بالا کاهش می یابد. چند فازی بودن محیط نیز سرعت خوردگی را افزایش می دهد. برای مثال: غلظت یون های مضر در محلی که قطعهای در مرز آب و هوا است، بیشتر است. در نتیجه سرعت خوردگی بیشتر می شود.
فاکتورهای متالورژیکی و ساختاری نیز از عوامل تاثیرگذار در خوردگی تنشی هستند. به طور کلی آلیاژهای تک فاز در برابر خوردگی از مقاوم بیشتر برخوردارند. در برخی موارد، فازهای نرم منجر به کاهش خوردگی تنشی می شوند. چرا که تنش، به راحتی قادر به شکستن دانه نیست، به همین دلیل زمان بیشتری نیاز است.
چگونه از خوردگی تنشی جلوگیری کنیم؟
تنش های اعمالی بر قطعه در این نوع خوردگی بسیار کمتر از تنش تسلیم قطعه مورد نظر است. بنابراین با کاهش تنش می توان از آن جلوگیری کرد. برای مثال می توان برای حذف تنشهای پسماند، قطعه مورد نظر را تحت عملیات حرارتی قرار داد. حذف عوامل محیطی مانند اکسیژن و کلر نیز بی تاثیر نیست. برای جلوگیری از ترک خوردگی تنشی می توان از آلیاژهای مقاوم در برابر خوردگی تنشی به طوری که مقاوم به ترک باشد، استفاده کرد.
ترک خوردگی در اثر خوردگی توام با تنش SCC
نوعی از خوردگی و حمله وجود دارد که در اثر تنش کششی و محیط خورنده بـه طور همزمان ایجاد می شود. خوب است بدانید، در SCC ، فلز یا آلیاژ تقریباً خورده نمیشود، ولی ترکهای ریزی درون آن ایجاد می شود و رشد میکند. قدیمیترین گزارشهای SCC ، مربوط به ترک خوردن فصلی Cracking Season پوکههای برنجی فشنگهای نظامی، در اوقات بارانی جنگ جهانی اول و تردی بازی Embrittlement Caustic فولاد است. این ترک ها در لکوموتیوهای بخاری اولیه رخ داده است. برای اینکه SCC رخ دهد، حداقل به دو مقوله جداگانه تنش و خوردگی نیاز است. تنش به تنهایی، اثراتی از قبیل: خزش، خستگی و گسیختگی را ایجاد میکند. خوردگی هم به تنهایی، واکنش انحلالی را به همراه دارد. ولی زمانی که این دو در شرایط مساعد ترکیب شوند، میتواند اثری فاجعه بار را در پی داشته باشد.
عوامل مهم در احتمال رخداد SCC ،بزرگی تنش، درجه حرارت محیط، ترکیب شیمیایی محلول خورنده، ترکیب شیمیایی و ساختار متالورژیکی فلز می باشند. لازم به ذکر است، در SCC ، هر دو نوع ترک بین دانهای Intergranular و میان دانهای Transgranular اتفاق می افتد. معیار اصلی تنشهایی که منجر به رخ دادن SCC میشوند، این است که از حدی بالاتر و از نوع کششی باشند. تنش میتواند از نوع تنشهای ناشی از بهره برداری، پس ماند، حرارتی یا جوشکاری باشد. خوردگی نیز تنش را تولید می کند که در برخی موارد در اثر محصولات خوردگی تنش های بزرگی ایجاد می شود. زمان شکست نیز اهمیت زیادی دارد. خسارتهای مهمی که در SCC رخ میدهد، در مراحل نهایی صورت میگیرد.
نکته
از نظر محققان خوردگی، یک الگوی کلی برای محیطهایی که در آن آلیاژهای مختلف دچار SCC میشوند، وجود ندارد. برخی از خوردگیهای SCC در محیط آبی، برخی در نمکها و فلزات مذاب و برخی در مایعات معدنی فاقد آب اتفاق می افتد. مانند بسیاری از واکنشهای شیمیایی،SCC نیز با افزایش درجه حرارت، تشدید می شود. ترک خوردگی SCC در فلزاتی که بطور کامل درون مایع قرار دارند، از مناطقی که در معرض خشک و تر شدن متناوب هستند، کمتر است. مجموعه متغیرهای وارد شـده در پدیده SCC مدرکی کافی جهت اینکه مکانیزم مربوطه ساده نبوده و یا اینکه به سادگی درک نمـیشـود، است.
تئـوریهـای مختلف و مکانیزم های حاضر
تئوری اول: تئوری الکتروشیمیایی شامل گسیختگی فیلم اکسیدی که خوردگی غیرپیوسـتگیهـای روی سطح فلز، یک ترک میکروسکوپی را شکل میدهد. تمرکـز تـنش در نـوک تـرک از تـشکیل فـیلم جدیـد در آنجا جلوگیری می کند، ولی فیلم روی گوشههـای تـرک شـکل مـیگیـرد و آن را کاتـدی مـیکنـد. بدین ترتیب، نوک ترک بیشتر دچار خوردگی میشود.
تئوری دوم: تئوری تنش جذب سطحی شامل شرایط انرژی سطحی یا ضعیف شدن پیوند اتمهای نزدیک سطح به وسیله جذب اجزاء محیط.
توجه داشته باشید، شکل دهی و تغییر شکل سرد، جوشکاری، عملیات حرارت دهی و ماشین کاری از عوامل ایجاد تنشهای باقیمانده می باشند. متاسفانه بزرگی و اهمیت چنین تنشهایی، اغلب نادیده گرفته می شود. نکته جالب توجه اینکه، با وجود SCC، معمولاً عمده سطح از حملات در امان است. ولی ترکهای ریزی به عمق مواد نفوذ می کنند. این ترک ها در میکرو استراکچر میتوانند از مورفولوژی intergranular یا transgranular برخوردار باشند. شکستهای SCC در ابعاد ماکرو دارای ظاهری شکننده هستند.
از جمله پارامترهای محیطی که بر نرخ رشد ترک ها اثر دارند می توان به: دما، فشار، نوع، غلظت و میزان فعالیت عوامل مهاجم، pH ، پتانسیل الکتروشیمیایی، ویسکوزیته محلول و هم زدن یا عدم سکون اشاره کرد. میتوان آن را یکی از مهمترین صور SCC، خوردگی تنشی ناشی از کلرید خوردگی بین دانهای برشمرد. این نوع خوردگی در مورد steel stainless austenitic تحت تنش در حضور یونهای کلراید و اکسیژن و دمای بالا ایجاد می شود. فولادهای کربنی در طیف وسیعی از محیطهای تمایل به تشکیل فیلم پسیو محافظی از اکسیدها یا دیگر عوامل شامل: محلولهای قلیایی، فسفاتها، نیتراتها و کربناتها ممکن است دچار SCC شوند.
چگونه از SCC جلوگیری کنیم؟
روش ها متعددی برای جلوگیری از این نوع خوردگی وجود دارد: انتخاب صحیح مواد با توجه به نوع محیط، حذف عواملی که به منجر به ایجاد تنش میشوند، کاهش عوامل مهاجمی نظیر هیدروکسیدها، کلریدها و اکسیژن، استفاده از بازدارندههای خوردگی و پوششها و عایقهای مناسب می تواند در این مسیر کمک شایانی نماید. لازم به ذکر است، مقاومت فولادهای ساده کربنی در مقابل خوردگی عمومی نسبت به فولادهای زنگ نزن کمتر است. ولی جالب است بدانید فولاد ساده در برابر SCC مقاوم تر از فولاد زنگ نزن می باشد. به طور کلی، فولادهای کربنی و کم آلیاژی با استحکام کمتر در قبال SCC نسبت به فولادهای با استحکام از مقاومت بیشتری برخوردارند. جالب این که هرچه استحکام فولاد افزایش می یابد، برای ترک خوردن مستعدتر میشود.
نکته
در مورد مکانیزم SCC مکانیزم SCC به دلیل پیچیدگی روابط فلز، فصل مشترک و محیط خورنده، هنوز نظرات روشنی وجود ندارد. ولی بیشتر نظرها بر این است که مکانیزم SCC در تمام سیستمهای خورنده یکسان نیست. ولی تمامی صاحبنظران بر این باورند که در ایجاد و آغاز ترکها، خوردگی نقش بسیار مهمی را ایفا می کند. وجود حفره، شیار یا هر غیر یکنواختی دیگر روی سطح، منجر به تمرکز تنش در آن نقاط میشود و ایجاد ترک را سرعت می بخشد. زمانی که ترک شروع شد، تمرکز تنش در راس شیار، به دلیل کوچکی شعاع شیار، به شدت افزایش و در نتیجه ترک به وجود می آید.
ترک خوردگی تنشی: فولاد زنگ نزن
فولادهای زنگ نزن آستنیتی همواره در معرض خوردگی تنشی قرار دارند.برخی از شرایط محیطی در خوردگی تنشی نقش دارند که بر اساس گسترش ترک دانهای و مرز دانهای به دو دسته تقسیم می شوند. خوردگی تنشی مرزدانهای در محیطهای با یون کلرید و یونهای هیدروکسیل به وجود می آید. ترکهای دانهای در محیطهای آبی رخ میدهد اما وابسته به ایجاد نواحی حساس می باشد. مهمترین محیطهایی که منجر به ایجاد خوردگی تنشی در فولادهای زنگ نزن میشود، عبارتند از: محلولهای کلریدی، محلولهای سود سوزآور و اسید پلی تیونیک.
تنشهایی که در مقادیر کمتر آنها خوردگی تنشی اتفاق نمی افتد، به خوبی مشخص شدهاند. ولی مقدار آن باید کمتر در نظر گرفته شود. چون اغلب تنشهای باقی مانده جوش بسیار بالا هستند. خوردگی تنشی کلرید در فولادهای زنگ نزن آستنیتی به شکل مرزدانهای و منشعب شده اند. فاکتورهای تاثیرگذار بر سرعت و شدت ترک عبارتند از: مقدار کلراید، مقدار اکسیژن، دما، مقدار تنش و pH محلولهای آبی. برای جلوگیری از رخ دادن خوردگی تنشی کلریدی در فولادهای زنگ نزن، باید غلظت کلرید ۳۰ ppm یا بیشتر باشد. در صورتی که این غلظت در حدود ۲۰ ppm باشد، شرایط خورنده نیست. البته اگر مقدار کمی کلرید وجود داشته باشد، امکان تمرکز غلظت به صورت موضعی وجود دارد که منجر به ایجاد ترک می شود.
با طراحی مناسب میتوان از ایجاد مناطق با غلظت بالای کلرید جلوگیری کرد. لازم به ذکر است، بیشتر تخریبهای ناشی از خوردگی تنشی بالای ۱۷۰ درجه فارنهایت و ۱۲۰ درجه فارنهایت، معمولاً به عنوان حد آستانه برای خوردگی تنشی به کار میرود.
ترک خوردگی تنشی: فولاد زنگ نزن آستنیتی جوشکاری شده
به طور کلی، سطح فولادهای زنگ نزن آستنیتی درگیر تنشهای کششی است که در هنگام ساخت یا در اثر اعمال تنش خارجی ایجاد شده اند که قادر به شکست مرزدانه ای در محلولهای کلریدی هستند. دلایل مستعد بودن اتصالات جوشکاری شده برای خوردگی تنشی عبارتند از: تنش کششی باقی مانده از فرآیند جوشکاری در منطقه جوش که با عملیات تنش زدایی موثر پس از جوشکاری باید برطرف شود. وجود تمرکز تنش. ایجاد ریزساختار حساس توسط سیکلهای حرارتی که باید عملیات حرارتی تنش زدایی را باید به عنوان یک راه حل جایگزین برای جلوگیری از خوردگی تنشی برگزید. برای این منظور نیازی به انجام عملیات حرارتی حل سازی کامل در دمای ۱۰۵۰ درجه سانتیگراد نیست. ولی از عملیات پایدار سازی در دمای ۸۷۰ تا ۹۵۰ درجه سانتی گراد که معمولاً برای قطعات جوشکاری شده که در صنعت پتروشیمی به کار میرود، باید برای جلوگیری از خوردگی اسید پلی تیونیک استفاده شود.
خوردگی تنشی سود سوز آور چیست؟
نوعی از خوردگی تنشی است که در فولادهای زنگ نزن در دماهای بالاتر از ۱۲۰ درجه سانتی گراد رخ میدهد. در دماهای بالاتر، انواع جدیدتر فولادهای زنگ نزن فریتی، نیکل و آلیاژهایی با درصد بالای نیکل به عنوان جایگزین فولاد زنگ نزن آستنیتی در اواپوراتور سوزآور مورد استفاده قرار می گیرد. از این مواد در بسیاری از کاربردهای صنعتی که با یونهای کلرید سر و کار دارند، استفاده می شود. خوردگی تنشی فولادهای زنگ نزن آستنیتی جوشکاری شده سطح فولادهای زنگ نزن آستنیتی درگیر تنشهای کششی است که در زمان ساخت یا در اثر اعمال تنش خارجی ایجاد شده اند و قادر به شکست مرزدانه ای در محلولهای کلریدی هستند.
دلایل مستعد بودن اتصالات جوشکاری شده برای خوردگی تنشی عبارتند از: تنش کششی باقی مانده از فرآیند جوشکاری در منطقه جوش که با عملیات تنش زدایی موثر پس از جوشکاری باید برطرف شود. وجود تمرکز تنش. ایجاد ریزساختار حساس توسط سیکلهای حرارتی که باید عملیات حرارتی تنش زدایی را باید به عنوان یک راه حل جایگزین برای جلوگیری از خوردگی تنشی برگزید.
ترک ناشی از خوردگی تنشی SCC فولاد کربنی در محیط آمونیاک
خوردگی تنشی آمونیاک علاوه بر فولاد کربنی در فلزاتی مانند: مس، روی و آلیاژهای مس نیز رخ میدهد. کنش آمونیاک در کاربرد واشرها،Bearings و رینگهای پیستون پمپها و کمپرسورهایی که در محیط آمونیاک کار میکنند، باید با مصالح فوق الذکر در نظر گرفته شود. به دلایل اقتصادی، ظروف نگهداری آمونیاک مایع تحت فشار یا فوق سرد، از فولادهای کربنی ساخته میشوند. از این رو مقوله ترک خوردگی تنشی فولادهای کربنی، در محیط آمونیاک مایع اهمیت ویژهای دارد. توجه نکردن به مکانیزم و دلایل این نوع خوردگی، میتواند حوادث فاجعه باری را به همراه داشته باشد. خوشبختانه با کنترل چند مقوله ساده، امروزه مخازن فولاد کربنی برای زمانهای طولانی و گاهی بیش از ۱۰ سال به خوبی بهره برداری شدهاند.
تاثیرات دما و جوشکاری بر SCC فولاد کربنی
در دمای اتاق یعنی دمای معمولی و در صورتی که آلودگی اکسیژنی در سیستم وجود نداشته باشد، SCC رخ نخواهد داد. اثر ناخالصی اکسیژن در فضای بالای مخزن که حاوی بخار آمونیاک است و آمونیاک در سطح فلز کندانس میشود، بسیار زیاد است. در صورتی که میزان آب کمتر از ۵۰۰ppm تا ۱۰۰۰ باشد، با مقدار ناچیزی از اکسیژن نیز، احتمال ایجاد ترک وجود دارد . در دمای منفی 33 درجهو به طور کلی در دمای پایین احتمال ایجاد ترک کمتر است. در صورتی که میزان اکسیژن از 0.5 تا 1 و آب کمتر از ppm ۱۰۰ پی پی ام باشد، احتمال ایجاد ترکهای ریز وجود دارد. ترک های بزرگ تر در حالی رخ می دهند که میزان اکسیژن از ۶-۱۰ و آب کمتر از ppm ۱۰۰ باشد. در این دما، اگر میزان اکسیژن بیش از ۱۰ و آب کمتر از ۵۰ppm باشد، بدترین حالت ترک خوردگی رخ می دهد.
جوشکاری اصولاً اثر نامناسبی بر SCC دارد. بدین ترتیب که پس از جوشکاری، احتمال افزایش سختی، فلز جوش Metal Weld و ناحیه تحت تاثیر حرارت HAZ وجود دارد. بر اساس مطالعات انجام شده، منطقه HAZ در جوشهای ذوبی نسبت به فلز جوش دارای تنش پسماند و سختری بیشتری است. ترکها در جوش و ناحیه تحت تاثیر حرارت سخت شده و دارای تنش پسماند، جمع میکنند. پیش گرمایی و تنش زدایی نقش زیادی در رفع سختی این نواحی دارد و حساسیت به ترک را کاهش می دهد. توصیه بر این است که کلیه جوشهای اتصال Head به Shell و جوش های طولی صد در صد مورد پرتوگرافی قرار گیرند. پس از تنش زدایی نیز جوشهایHead به Shell به ازای هر 1.5 متر طول، حداقل ۱۵ سانتی متر، پرتوگرافی شوند.
راه حلها
خارج کردن هوای درون مخزن با دمش Perge گازهای بیاثر پس از باز شدن ورودیها، افزودن حداقل 0.2 درصد وزنی آب به آمونیاک، استفاده از روشهایی که کندانس آمونیاک را به حداقل می رساند. استفاده از عملیات حرارتی نرم کردن Anneling پس از جوشکاری و ساخت، میزان تنشهای پسماند منطقه تحت تاثیر حرارت و فلز جوش را کم میکند، سختی را کاهش و انعطاف پذیری Ductility را افزایش میدهد. استفاده از فولاد با کمترین مقاومت کششی ممکن، احتمال ایجاد ترک را به حداقل میرساند. بازرسی دورهای مرتب و طبق برنامه، بسیاری از ترکها را در مرحله ابتدایی کشف میکند. الویت با بازرسی خارج از مخزن است.
دیدگاهتان را بنویسید